Безшовная нержавеющая пробка,

Центр новостей

Безшовная нержавеющая пробка,

Производство бесшовных нержавеющих труб: горячая экструзия против холодного волочения

Дата:2025-08-21

Бесшовные нержавеющие трубыЯвляются важными компонентами в отраслях промышленности, начиная от аэрокосмической и заканчивая химической обработкой, благодаря своей прочности, коррозионной стойкости и гладкой поверхности. Когда это прибывает в изготовлять безшовные нержавеющие трубки, 2 основных метода доминируют индустрия: горячее штранг-прессование и волочение в холодном состоянии. Понимание различий между этими методами производства имеет решающее значение для выбора правильной трубы для конкретных применений.


Что такое бесшовная нержавеющая труба?

Бесшовная нержавеющая труба представляет собой полое цилиндрическое изделие из нержавеющей стали без каких-либо сварных швов. В отличие от сварных труб, бесшовные нержавеющие трубы обеспечивают превосходную структурную целостность, более высокое сопротивление давлению и лучшую общую долговечность. Эти трубы широко используются в средах высокого давления, теплообменных аппаратах и критических трубопроводах, где надежность не подлежит обсуждению.


Горячая экструзия: процесс и преимущества

Горячее штранг-прессование один из самых старых и наиболее обыкновенно используемых методов для произведения безшовных нержавеющих трубок. В этом процессе нагретая заготовка нержавеющей стали принуждается через плашку для того чтобы сформировать неубедительную трубку. Высокая температура позволяет металлу легко течь, создавая равномерную толщину стенки и гладкую внутреннюю поверхность.

Преимущества горячей экструзии:

1.Высокая эффективность производства-Горячая экструзия быстрее для производства труб большого диаметра.

2.Гибкость в размерах-Он может производить трубы с различными диаметрами и толщиной стенок.

3.Снижение остаточного напряжения-Нагрев материала минимизирует внутренние напряжения, снижая риск деформации во время использования.

Ограничения:

· Для отделки поверхности может потребоваться дополнительная полировка.

· Допуски на размеры менее точны по сравнению с волочением в холодном состоянии.

·Более высокое потребление энергии из-за требований к отоплению.


Холодное волочение: точность и производительность

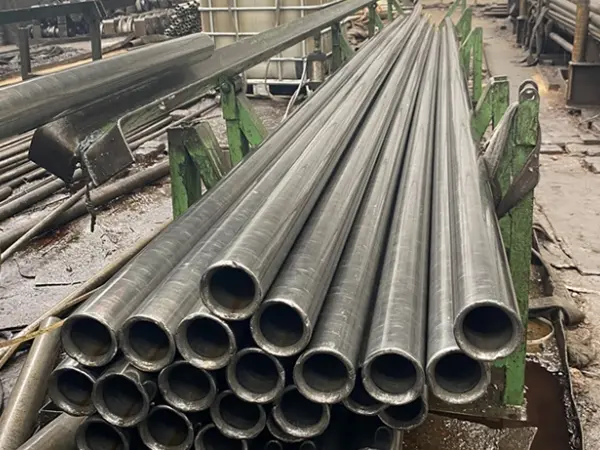
Холодное волочение, с другой стороны, включает в себя вытягивание трубки из нержавеющей стали через серию штампов при комнатной температуре. Этот процесс сжимает материал, уточняя его зернистую структуру и повышая механические свойства. Холод-нарисованные безшовные нержавеющие трубки известны за их высокую точность и главный поверхностный финиш.

Преимущества холодного волочения:

1.Более жесткие допуски-Идеально подходит для применений, требующих точных размеров.

2.Повышенная механическая прочность-Упрочнение в процессе увеличивает прочность на растяжение и предел текучести.

3.Превосходное качество поверхности-Производит гладкую полированную поверхность, которая часто требует минимальной отделки.

Ограничения:

· Более медленная скорость производства по сравнению с горячей экструзией.

·Ограничено трубками меньшего диаметра.

·Требует больше шагов при запуске с горяч-прессованной трубки.


Выбор между горячей экструзией и холодным волочением

Выбор между горячей экструзией и волочением в холодном состоянии зависит от конкретных требований применения:

· ДляБесшовные нержавеющие трубы большого диаметраГде скорость и эффективность затрат имеют значение,Горячая экструзияОбычно является предпочтительным.

· ДляТочное применениеКак гидравлические системы, медицинские службы, или критическое инструментирование,Холодный рисунокИдеально подходит благодаря точности размеров и качеству поверхности.

Во многих случаях производители объединяют оба процесса: начиная с горячей экструзии для формирования трубки, а затем волочения в холодном состоянии для достижения желаемой точности и отделки.


Заключение

Бесшовные нержавеющие трубы незаменимы в высокопроизводительных отраслях, и выбор правильного метода производства является ключом к оптимизации производительности и экономической эффективности. Понимая различия между горячей экструзией и волочением в холодном состоянии, инженеры и специалисты по закупкам могут принимать обоснованные решения, обеспечивающие надежность, точность и долговечность.

Требует ли ваш проект крупномасштабных труб или точно точных компонентов, знание того, когда выбрать горячее выдавливание или волочение в холодном состоянии, поможет вам достичь наилучших результатов сБесшовные нержавеющие трубы.
Рекомендации

  • A519 cd бесшовные трубы, ASTM A519 механические трубы, холоднотянутые бесшовные трубы, 1026 бесшовные трубы, гидравлические цилиндрические трубы, марки стали A519, прецизионные стальные трубы поставщик
    В этом всеобъемлющем руководстве рассматриваются технические характеристики, марки стали и производственные преимущества бесшовной трубы a519 cd для высокоточных механических применений. Он вооружает менеджеров по закупкам необходимыми знаниями о допусках, методах тестирования и стратегиях экономии средств для принятия уверенных решений о поиске поставщиков.
    2026-10-27
  • ADIPEC 2026, Centerway Steel ADIPEC, выставка ADIPEC, поставщик стальных труб, решения для стальных трубопроводов, стальные фитинги, промышленная трубопроводная продукция, компания по экспорту стали
    Centerway Steel будет выставляться на ADIPEC 2026 в Абу-Даби со 2 по 5 ноября. Посетите Халл 15, будочка 15330, для того чтобы обсудить стальные трубы, штуцеры, фланцы, клапаны, и решения трубопровода с нашей командой.
    2026-10-22
  • API 5l x52 бесшовные трубы, API 5L стандарт, бесшовные стальные трубы размеры, допуски стальных труб, X52 трубопроводных материалов, бесшовные трубы поверхностные дефекты
    В этой статье изложены строгие производственные стандарты для бесшовных труб API 5L X52, детализация управления поверхностными дефектами, точные допуски на габаритные измерения и надлежащая подготовка конца трубы. Он служит всеобъемлющим руководством, чтобы помочь покупателям обеспечить безопасность трубопровода, избежать дорогостоящих задержек проекта и принять обоснованные решения о покупке.
    2026-10-20